Situación actual y perspectivas del uso de PET - reciclado para envases en contacto con alimentos
←
→
Transcripción del contenido de la página
Si su navegador no muestra la página correctamente, lea el contenido de la página a continuación
Situación actual
                                      y perspectivas del
                                      uso de PET
                                      reciclado para
                                      envases
                                      en contacto con
                                      alimentos

FASE 2. Diagnóstico de los recicladores nacionales
de PET.
          Versión 4- Agosto de 2008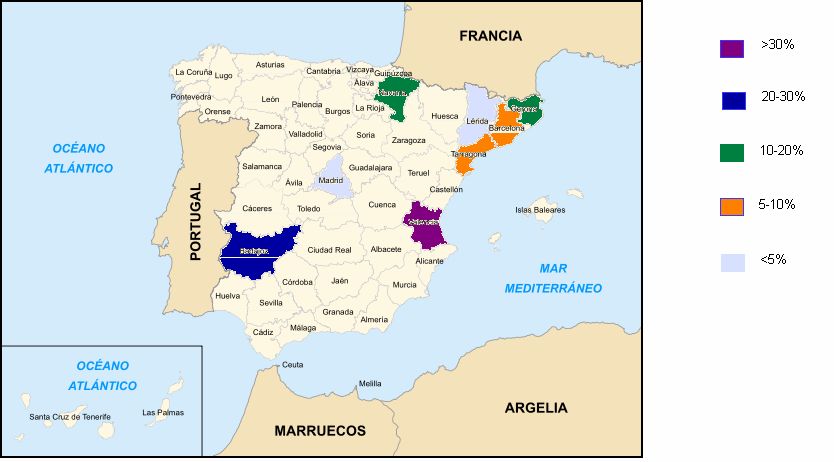
Fase 2: Diagnóstico de los recicladores nacionales de PET

INDICE

1.      OBJETIVO .......................................................................................................... 4

2.      IDENTIFICACIÓN Y SELECCIÓN DE EMPRESAS ........................................... 5

3.      PREPARACIÓN DEL CUESTIONARIO ............................................................. 8

4.      REALIZACIÓN DE LAS VISITAS Y TOMA DE MUESTRAS............................ 12

5.      METODO DE EVALUACIÓN ............................................................................ 14

        5.1.      Baremación de factores relativos al proceso reciclado. ........................ 14

        5.2.      Baremación de factores relativos a contacto con alimentos. ................ 19

6.      ANÁLISIS DE RESULTADOS. ......................................................................... 25

                                                                                                                                -2-
Fase 2: Diagnóstico de los recicladores nacionales de PET
-3-Fase 2: Diagnóstico de los recicladores nacionales de PET
1. OBJETIVO
Este diagnóstico se plantea inicialmente con la finalidad de conocer las características de las
empresas nacionales que se dedican al reciclado de PET, en cuanto a sus instalaciones, procesos
y procedimientos operativos, de cara a un posible uso del PET reciclado en contacto con
alimentos.
Debido a la aparición del Reglamento 282/2008 sobre los materiales y objetos de plástico
reciclado destinados a entrar en contacto con alimentos, en esté diagnóstico también se han
tenido en cuenta los preceptos legales y técnicos, previamente analizados en la fase 1, aplicables
a los procesos de reciclado de PET que quieran obtener la autorización para uso en contacto con
alimentos.
-4-Fase 2: Diagnóstico de los recicladores nacionales de PET
2. IDENTIFICACIÓN Y SELECCIÓN DE EMPRESAS
El primer paso para el trabajo de campo, fue la identificación de las empresas recicladoras de PET
que existían en España y la elección del grupo de empresas con las que se trabajaría
directamente en el diagnóstico.
Inicialmente el Grupo de Trabajo, formado por ECOEMBES y AIMPLAS, decidió trabajar con todos
los recicladores nacionales de PET homologados por ECOEMBES.
Actualmente existen 8 empresas de estas características con una capacidad de producción muy
variable de una a otra (tabla 2.1), siendo la capacidad total de producción de 141.600.900 t/año.
Tabla 2.1. Capacidad homologada de producción de recicladores nacionales de PET. Fuente: ECOEMBES (datos
facilitados a fecha Abril 2007)
PRODUCCIÓN
EMPRESA
(t/año)
PET, Compañía para su reciclado S.A. 62.700
Extremadura Torre PET S.L. 25.500
Riberpet S.A. 16.600
Iparpet recycling S.L. 12.200
Recuperaciones de plásticos de Barcelona S.L. 9.600
Recuprod S.L. 9.500
Reciclatjes del Lluçanes S.L. 3.300
Reciclajes FELMA S.A. 2.200
Estas empresas se concentran principalmente en el litoral mediterráneo (Cataluña y Comunidad
Valenciana) y Madrid, lo que corresponde geográficamente con las zonas donde hay una mayor
densidad de empresas de transformación de materiales plásticos, clientes potenciales de las
empresas recicladoras. Su distribución geográfica se muestra en el mapa de la figura. 2.1
Figura 2.1. Distribución de la capacidad de producción de los recicladores de PET por provincias. Fuente: Elaboración
propia.
-5-Fase 2: Diagnóstico de los recicladores nacionales de PET
Pese a esa primera elección, y debido a la baja capacidad de producción, la empresa Reciclajes
FELMA S.A. fue excluida del presente estudio.
La capacidad total de producción de las siete empresas objeto de estudio es de 139.400 t/año, lo
que supone casi el 98.5% de la capacidad total de las empresas elegidas inicialmente (141.600
t/año).
Los resultados de la calidad de la escama producida por cada una estas empresas,
proporcionados por ECOEMBES (tabla 2.2), presentan diferencias notables, por lo que también
cabe esperar diferencias en los medios de producción, en las sistemáticas de control, en los
mercados finales del producto y en otras características, ofreciendo a priori un escenario óptimo
para el propósito de este diagnóstico.
Debido al compromiso de confidencialidad adquirido con las empresas, en la tabla de calidades no
se les identifican con sus nombres, y en su lugar se les asigna una numeración correlativa. A partir
de este momento en el informe se mantendrá esta identificación anónima.
-6-Fase 2: Diagnóstico de los recicladores nacionales de PET
Tabla 2.2. Calidades de escama. Fuente: ECOEMBES.
EMPRESAS
PARÁMETROS MÉTODOS
1 2 3 4 5 6 7
PVC (ppm) ASTM D 5991 419 12 156 102 77 1565 188
Poliolefinas (ppm) ASTM D 6288 318 0 116 0 0 81 177
Otros plásticos (ppm) ASTM D 6288 351 264 0 92 0 1236 14
Otros (gomas, metal, papel...) (ppm) ASTM D 6288 35 290 109 1270 9 255 446
Humedad (%) ASTM D 4894Fase 2: Diagnóstico de los recicladores nacionales de PET
3. PREPARACIÓN DEL CUESTIONARIO
El equipo técnico de AIMPLAS determinó qué conjunto de aspectos relacionados con la
tecnología/proceso de reciclado y con las condiciones higiénico-sanitarias de las instalaciones,
deberían ser examinados.
Respecto a cada uno de estos factores, se decidió qué tipo de datos y de información, debería
solicitarse y discutirse con las empresas, y se diseñaron dos encuestas o listas de chequeo:
encuesta “Reciclado” y encuesta “Contacto con Alimentos”.
Estos documentos han servido de guía y como documento de trabajo, para facilitar una
uniformidad en el alcance y extensión de los aspectos evaluados en todas las empresas, así como
para facilitar las anotaciones de campo, en las entrevistas y en las visita a las plantas de reciclado.
a) Encuesta “Reciclado”: enfocada fundamentalmente a poder examinar el funcionamiento
y el nivel de desempeño de todas las etapas importantes en el proceso de reciclado
implantado en las empresas, sus medios de producción y de control y sus
procedimientos operativos. El cuestionario sigue el orden secuencial de las etapas de
proceso y los cambios en el estado/naturaleza del material, para un proceso general
como el representado en la figura 3.1.
Figura 3.1. Esquema general de una planta de reciclado de PET. Fuente: Elaboración propia.
-8-Fase 2: Diagnóstico de los recicladores nacionales de PET
El esquema de esta encuesta es:
1. Licencias, registros, certificados.
2. Datos generales de PET.
3. Esquema general de la planta.
4. Recepción del material/almacenamiento.
5. Triturado.
6. Lavado y separación.
7. Extrusión-Granceado.
8. Tratamiento térmico y/o químico.
9. Control de calidad de la escama/granza.
10. Control de calidad durante la producción.
11. Envase/embalaje del producto final.
En cada etapa y/o apartado del cuestionario se han incorporado cuestiones pertinentes
a los puntos más críticos relacionados con la próxima reglamentación de plástico
reciclado en contacto con alimentos (SANCO/3447/2007). El cuestionario completo se
adjunta como anexo 1 de este informe.
b) Encuesta “Contacto con alimentos”: Enfocada a las exigencias de seguridad alimentaria
e higiene relacionadas con el contacto alimentario. Se ha tenido en cuenta la legislación,
aspectos obligatorios y recomendables.
Las empresas que fabrican, suministran o transforman materiales en contacto con
alimentos están obligadas a inscribirse en el Registro Sanitario de Alimentos.
Real Decreto 1712/1991, Artículo 2, punto 1:
Están sujetos a inscripción en el registro, sin cuyo requisito se reputarán
clandestinos, las industrias y establecimientos siguientes:
a) De productos alimenticios y alimentarios destinados al consumo humano.
b) De sustancias y materiales destinados a estar en contacto con aquellos
productos”.
La inscripción del Registro Sanitario implica el cumplimiento de la legislación vigente de
materiales en contacto con alimentos y consta de dos fases, una primera fase
administrativa donde la empresa entrega la documentación pertinente y una segunda
fase que consiste en una inspección por parte del organismo autonómico competente en
el área de sanidad.
Estas inspecciones llevan consigo el cumplimiento de unas directrices generales de
orden y limpieza que en muchas ocasiones no están previamente definidas. Inicialmente
las empresas que producen o transforman plástico, tienen que cumplir con los criterios
generales del Real Decreto 1425/1988 que sobre instalaciones es muy poco conciso.
-9-Fase 2: Diagnóstico de los recicladores nacionales de PET
Por otra parte está el Reglamento 882/2004 para empresas de alimentación. Aunque
este Reglamento no incluye a las empresas de materiales en contacto, algunas de las
directrices que marca son exigidas por los inspectores, generando controles en
ocasiones poco uniformes y muy dependientes de las Consejerías de Sanidad de cada
una de las Comunidades Autónomas.
Paralelamente y en ausencia de una legislación específica y definida para empresas de
materiales en contacto, han surgido algunos protocolos relacionados con la Seguridad
Alimentaria, cuyo contenido explica claramente las medidas que tiene que tomar la
empresa para eliminar o minimizar lo máximo posible los riesgos asociados en el
proceso productivo y que afecten al producto final. Estos protocolos son de aplicación
voluntaria y son certificables. Entre ellos destacamos el protocolo británico “BRC/IOP”
(British Retail Consortium/The Institute of Packaging) para envases y embalajes de uso
agroalimentario, establece otras medidas que completan las anteriores, exigiendo una
mayor rigurosidad.
El BRC (British Retail Consortium) es una asociación de empresas del sector de
distribución británico (www.brc.org.uk), se encarga del desarrollo de protocolos de
Seguridad Alimentaria y su actividad empezó en 1996. Entre las empresas asociadas
destacan cadenas de gran distribución como Sainsbury`s, Tesco, Safeway, Asda,
Iceland, Boots, Somerfield, etc.
EL IOP (Institute of Packaging) es el instituto de envase británico que fue creado en
1947 y que cuenta con más de 2500 empresas asociadas en todo el mundo, siendo el
instituto más antiguo de este tipo.
La segunda edición del protocolo, entró en vigor en marzo del 2005, y es válido para
empresas que fabrican envases con cualquier tipo de material; plástico, cristal, madera,
papel y metal. El protocolo establece dos categorías dependientes del riesgo potencial
de contaminación, categoría A (bajo riesgo) y categoría B (alto riesgo), en función de si
el contacto es directo o no con el alimento o de si el alimento tiene barrera de protección
natural frente al material de envasado.
El protocolo establece requisitos acerca de:
o La organización y responsabilidades.
o Sistemas técnicos de gestión (incluyendo, políticas establecidas, estructura
documental, gestión de incidentes, auditorias internas, trazabilidad, etc.) y la
manera de documentarlos.
o Sistema APPCC (análisis de puntos críticos) aplicable a los procesos de
fabricación, almacenamiento y transporte, en base a los riesgos de contaminación
física, química y biológica además de tener en cuenta los defectos en el material
fabricado que puedan comprometer la seguridad del consumidor.
-10-Fase 2: Diagnóstico de los recicladores nacionales de PET
o Requisitos de planta, como por ejemplo: la infraestructura del edificio e
instalaciones, flujo del producto, el mantenimiento de los equipos, higiene,
limpieza y gestión de desperdicios.
o Control de contaminaciones, estableciéndose los requisitos para el control de
partículas extrañas, y peligros químicos y biológicos, además de los controles
aplicables al plan de desratización, desinfección y desinsectación, transporte,
almacenamiento y distribución de los productos fabricados.
o Personal y manipulación de producto. Establece los requisitos definidos para el
control de acceso y movimiento de personal en la planta, vestuarios del personal,
comedores, aseo, lavamanos, áreas designadas para comer, beber fumar,
enfermedades, heridas, joyería y artículos personales, ropa de trabajo y formación
en prácticas higiénicas.
En base al Real Decreto 1425/1988 y el protocolo BRC/IOP y la experiencia propia de
AIMPLAS en las medidas que los inspectores están solicitando a las empresas
fabricantes de envases, se han determinado que aspectos van a ser examinados en el
presente diagnóstico a empresas recicladoras de PET.
El esquema de la encuesta modelo que ha servido como base, incluye los siguientes
apartados:
1. Maquinaria y utillajes.
2. Distribución de la red de agua potable.
3. Instalaciones:
3.1. Perímetros y terrenos.
3.2. Zona de producción.
3.3. Almacén de materia prima.
3.4. Almacén de producto acabado.
4. Control de plagas.
5. Condiciones generales relativas al personal.
6. Condiciones de producto final.
7. Trazabilidad.
La encuesta completa se adjunta como anexo 2 de este informe.
-11-Fase 2: Diagnóstico de los recicladores nacionales de PET
4. REALIZACIÓN DE LAS VISITAS Y TOMA DE MUESTRAS.
A partir de los datos y persona de contacto, facilitados por ECOEMBES, AIMPLAS concertó una
visita a las instalaciones de cada empresa.
Seis de las siete visitas previstas se efectuaron en el intervalo octubre-noviembre de 2007. La
última de las visitas no se realizó hasta el 18 de febrero 2008, por motivos de disponibilidad de la
persona encargada por parte de la empresa.
Las visitas constaron de tres partes:
o Entrevista con la persona o personas de la empresa relacionadas con el proceso a nivel
técnico.
Las entrevistas se desarrollaron utilizando como base el cuestionario descrito en el
apartado anterior.
o Visita a la planta. Observación in-situ del proceso productivo y de las condiciones
higiénico-sanitarias de la planta.
Se prestó especial atención a los puntos identificados como críticos para la posible
aplicación de contacto con alimentos.
o Toma de muestras de PET reciclado producido en cada planta, para su posterior análisis
en los laboratorios de AIMPLAS. Las condiciones para la toma de muestras fueron las
siguientes:
• Realizadas a partir de residuos procedentes de plantas de selección en las que
ECOEMBES ejerce la garantía de retoma sobre el material.
• Producción normal (condiciones habituales).
• Cumpliendo los criterios de calidad propios de cada empresa.
En las empresas que se extruía material se tomó tanto escama como granza. Se tomó al
menos una muestra en cada una de las empresas visitadas. En las empresas en que se
extraía material se tomó tanto escama como granza, en algunos de los casos se tomó
algún otro tipo de muestra relacionada con otro tipo de planta de selección (por ejemplo
material procedente de Francia).
Cada muestra de aproximadamente unos 3 kg de escama y/o granza, se tomó de forma
aleatoria y se identificó con un código para su control. Las muestras fueron tomadas por
las empresas sobre la producción que se estaba realizando en el momento de la visita y
que cumplía con los puntos anteriormente descritos. En las empresas que producen
escama y granza se tomaron muestras de los dos puntos de producción.
Teniendo en cuenta que las empresas actualmente no tienen que cumplir con ninguna medida
establecida y que han prestado su colaboración al proyecto, la metodología desarrollada no ha
tenido un formato de auditoria sino de entrevistas con las empresas, por lo que la información
-12-Fase 2: Diagnóstico de los recicladores nacionales de PET
proporcionada se ha tomado como real sin entrar en la verificación documental que exigiría una
auditoria.
-13-Fase 2: Diagnóstico de los recicladores nacionales de PET
5. METODO DE EVALUACIÓN
El equipo técnico de AIMPLAS determinó los criterios básicos o nivel de desempeño respecto a los
cuales todos y cada uno de los factores examinados deberían ser contrastados.
Cada factor fue estudiado previamente para establecer su relevancia, sus efectos a nivel de
contaminación potencial del producto final o de cumplimiento de exigencias legislativas, su
posibilidad de control así como las medidas a aplicar para alcanzar el nivel de desempeño
correcto.
Cada aspecto recibe una ponderación relativa sobre un peso total de 100 (suma de todos los
factores), como resultado de considerar dos factores:
- Riesgo: posibilidad de que el producto final tenga problemas de contaminación o que se
incumpla algún requisito legislativo.
- Complejidad: dificultad operativa o técnica para aplicar las medidas y sistemáticas pertinentes
que garanticen un correcto desempeño y el cumplimiento de requisitos.
El resultado de esta ponderación, en cada bloque de la encuesta: reciclado y contacto con
alimentos, se muestra en las tablas 5.1 y 5.10 respectivamente.
5.1. Ponderación de factores relativos al proceso reciclado.
Tabla 5.1. Matriz de evaluación. Fuente: Elaboración propia
APARTADOS NIVEL DE RIESGO COMPLEJIDAD PONDERACIÓN
Triturado BAJO BAJA-MEDIA 0
Lavado MEDIO BAJA-MEDIA 5
Separación manual ALTO MEDIA 20
Separación automática MEDIO BAJA-MEDIA 5
Separación de metales ALTO BAJA 5
Proceso de extrusión MEDIO MEDIA-ALTA 10
Proceso de
ALTO MUY ALTA 45
descontaminación
Aseguramiento de la calidad ALTO MEDIA-BAJA 10
TOTAL 100
A continuación se explica el contenido y la motivación de de los diferentes puntos de la
ponderación.
-14-Fase 2: Diagnóstico de los recicladores nacionales de PET
Aunque en el análisis de las empresas se ha estudiado la trituración se ha excluido de la
ponderación final, porque no se observaron en ningún caso diferencias significativas.
Tabla 5.2. Aspectos del triturado en el reciclado del PET. Fuente: Elaboración propia.
TRITURADO
Objetivo Disminuir el tamaño del residuo para facilitar su limpieza, separación y
procesabilidad posterior.
Posibilidad de punto
o parámetro de Tamaño del triturado. Variabilidad, distribución o rango.
control.
Nivel de Riesgo: Influye en la calidad posterior por la presencia de finos (Fase 2: Diagnóstico de los recicladores nacionales de PET
Tabla 5.4. Aspectos de la separación manual en el reciclado del PET. Fuente: Elaboración propia.
SEPARACIÓN MANUAL
Objetivo Eliminar contaminaciones de otros materiales según formas o aspecto que
puedan influir en la calidad final del producto o para separar alimentario y
no-alimentario.
Este tipo de separación se realizaría tras el desfardado de la propia bala.
Posibilidad de punto Efectividad de la separación: porcentaje de material seleccionado en la
o parámetro de línea.
control
Nivel de Riesgo Calidad de la escama, relacionada con las contaminaciones por otros
ALTO materiales.
Contaminación por origen no-alimentario del residuo.
Medidas a implantar Entrenamiento y cualificación del personal de línea.
y nivel de Aumento del tiempo medio de residencia en la línea de reciclado, que
complejidad puede afectar a la capacidad de producción total. Elimina la total
MEDIA automatización del proceso de reciclado. Puede repercutir en un aumento
de rechazo, debido a la eliminación de elementos dudosos.
No se requiere inversión para su aplicación.
Tabla 5.5. Aspectos de la separación automática entre polímeros y entre polímeros y otros materiales en el reciclado del
PET. Fuente: Elaboración propia.
SEPARACIÓN AUTOMÁTICA (ENTRE POLÍMEROS Y ENTRE POLÍMEROS Y OTROS
MATERIALES)
Objetivo Eliminar contaminaciones de otros materiales (poliolefinas, PVC,
maderas, papel…) que puedan influir en la calidad final del producto.
Variedad de equipamiento muy repartido en toda la línea de reciclado.
Posibilidad de punto Efectividad de la separación: parámetros en cada uno de los equipos
o parámetro de (longitud de onda, ángulo de separación por equipamiento
control electrostático…).
Nivel de Riesgo Disminución de la calidad de la escama, relacionada con las
MEDIO contaminaciones por otros materiales ante una baja efectividad de la
separación.
Medidas a implantar Elección del separador adecuado en cada caso; ajuste de los parámetros
y nivel de para optimizar la separación; posición más adecuada de cada uno de los
complejidad separadores a lo largo de la línea de reciclado.
BAJA-MEDIA Para mejorar la pureza del PET se pueden establecer parámetros que
pueden rechazar una fracción importante de PET, pudiendo aumentar de
forma inadecuada la fracción de rechazo.
Adquisición de algún sistema adicional de separación.
-16-Fase 2: Diagnóstico de los recicladores nacionales de PET
Tabla 5.6. Aspectos de la separación de metales en el reciclado del PET. Fuente: Elaboración propia.
SEPARACIÓN DE METALES
Objetivo Eliminar contaminaciones de metales (férricas y no férricas) que puedan
influir en la calidad final del producto o para proteger la maquinaria o el
paso de virutas metálicas al producto final produciendo.
Posibilidad de punto Efectividad de la separación: funcionamiento correcto de los separadores.
o parámetro de
control
Nivel de Riesgo Efecto sobre la calidad de la escama. Los metales aparecen como
ALTO infundidos en el producto final, apareciendo como impurezas.
Deterioro de la maquinaria. Incidencias posteriores en el filtrado del
fundido (extrusión), baja productividad granceado. Necesidad de cambios
de filtro o limpieza del mismo con mayor frecuencia.
Problemas de paso a producto final.
Medidas a implantar Mantenimiento mínimo del equipamiento.
y nivel de En algunos casos puede ser necesaria la compra de algún separador de
complejidad metales adicional para asegurar la efectividad.
BAJA
Cada uno de los contaminantes (como presencia de otros materiales diferentes al PET) se
eliminará en los procesos descritos en las tablas anteriores, no existiendo un único proceso para
ello. Las empresas ponen diferentes elementos con el objetivo de aumentar la calidad de su
producto, siempre relacionado con las exigencias del transformador posterior y la aplicación a la
que vaya dirigido:
o Para eliminar los metales (que pueden influir muy negativamente en el procesamiento
posterior de la escama y/o granza, y con el fin de proteger el equipamiento en general), se
dispone, a lo largo de toda la línea de reciclado, de detectores/separadores de metales.
o El papel residual se puede eliminar en el proceso de separación/aspiración tras la
trituración, en el sistema de lavado en caliente con detergentes o en general con aditivos
que eliminen los adhesivos o colas de las etiquetas, etc.
o Las poliolefinas se pueden separar por densidad en las cubas de lavado y mediante
separadores de otras propiedades a lo largo de la línea.
o El PVC no se separará del PET por densidad (se necesitarían disoluciones muy
restrictivas) sino que son necesarios otro separadores específicos; como la presencia de
PVC es muy crítica para la mayoría de transformadores, es muy importante su eliminación
hasta cantidades muy bajas (del orden de varios centenares de ppm, menos si son
aplicaciones más críticas como lámina o botella a las que se exige una gran
transparencia).
-17-Fase 2: Diagnóstico de los recicladores nacionales de PET
Tabla 5.7. Aspectos de la extrusión-granceado en el reciclado del PET. Fuente: Elaboración propia.
EXTRUSIÓN-GRANCEADO
Objetivo Densificar las escamas (pellets) para facilitar la alimentación del material
en el proceso de transformación posterior.
Eliminar contaminación residual por partículas, eliminar contaminantes
volátiles, homogeneizar el material, aditivarlo (por ejemplo pigmentos)
Posibilidad de punto Temperatura y presión de fundido y par motor de la máquina.
o parámetro de Selección de filtros (luz de malla) y sustitución de filtros colmatados. El
control filtrado en caliente es capaz de eliminar impurezas: partículas metálicas,
gomas, vidrios, restos de etiquetas, adhesivos.
Nivel de Riesgo Disminución de la calidad de la escama, debido a la presencia de
MEDIO impurezas y contaminación de otros materiales.
La extrusión, puede por otro lado degradar más el PET (pues es un nuevo
proceso de calor y presión) provocando una disminución de la viscosidad
intrínseca y amarillamiento.
Medidas a implantar El tamaño de la malla debe elegirse en función de la suciedad presente y
y nivel de de los requerimientos finales, incluido el tipo de aplicación a la que va
complejidad destinada. Así por ejemplo una aplicación de lámina para un mercado
exigente va a requerir una alta transparencia, lo que implica que no exista
MEDIA-ALTA
ningún infundido en el material, por tanto es muy importante eliminarlos al
máximo; esto se consigue con una malla muy fina; sin embargo si el
requerimiento es menor, se puede aumentar el tamaño de la malla, con lo
que se consigue una velocidad mayor (puesto que el filtro se satura mucho
menos).
Sistemática de sustitución de filtros colmatados. Sistemas automáticos de
intercambio y limpieza de filtros. Muy importante sistemas de filtrado a
mitad de la extrusora que permiten un buen mezclado con el fundido
”limpio” frente a los de filtrado a final de la extrusora.
Puede requerir una inversión para la propia compra de la maquinaria (si no
se dispone de ésta) o para modificaciones de la misma (como mejora en el
sistema de filtros) o en algunos casos en las instalaciones (ocupación de
suelo, tomas auxiliares…).
Tabla 5.8. Aspectos de los procesos de descontaminación en el reciclado del PET. Fuente: Elaboración propia.
PROCESO DE DESCONTAMINACIÓN
Objetivo Alcanzar el nivel de descontaminación requerido relacionado directamente
con la aptitud para uso alimentario.
Los procesos de post-polimerización tienen la ventaja de obtener
viscosidades más altas.
Posibilidad de punto Los parámetros de control dependen del sistema concreto que se trate,
o parámetro de aunque en general son: temperatura y presión del reactor, tiempo de
control residencia, tipo de reactivo empleado y cantidad de éste…
Nivel de Riesgo Eficiencia de la eliminación de las contaminaciones químicas cruzadas o
ALTO por mal uso del envase.
Medidas a implantar Entrenamiento y cualificación del personal implicado. Este tipo de
y nivel de sistemas se asemejan por complejidad a plantas de tipo químico. Hay que
complejidad tener en cuenta que requiere un nivel tecnológico elevado de las
MUY ALTA instalaciones.
Necesidad de gran inversión en maquinaria específica que implican
grandes cambios en las instalaciones (ocupación de suelo, tomas
auxiliares…).
-18-Fase 2: Diagnóstico de los recicladores nacionales de PET
Tabla 5.9. Aspectos del aseguramiento de la calidad en el reciclado del PET. Fuente: Elaboración propia.
ASEGURAMIENTO DE LA CALIDAD (CONTROL PRODUCTO Y PROCESO)
Objetivo Obtener un producto y un proceso controlado y reproducible
Posibilidad de punto Inspección, medición y ensayo.
o parámetro de
control
Nivel de Riesgo Si no existe un control del producto y del proceso, no es posible detectar
ALTO cambios en los mismos, lo que puede provocar situaciones de riesgo
alimentaria que si se producen se repetirían en el tiempo y no serían de
fácil solución.
Medidas a implantar Requiere personal (cambio de mentalidad y en algunos casos nuevas
y nivel de contrataciones) y tiempo para su implantación y mantenimiento.
complejidad Necesidad de laboratorio de control (equipamiento básico y más
MEDIA-BAJA sofisticado de tipo cromatografía y espectrofotometría) externo o interno.
5.2. Ponderación de factores relativos a contacto con
alimentos.
Tabla 5.10. Matriz de evaluación. Fuente: Elaboración propia
APARTADOS NIVEL DE RIESGO COMPLEJIDAD BAREMACIÓN
Maquinaria y utillajes MEDIO MEDIA 9.5
Red de agua potable MEDIO BAJA 5.0
Perímetros MEDIO MEDIA 9.5
Zona de producción ALTO ALTA 27.0
Almacén materia prima BAJO ALTA 5.0
Almacén producto acabado MEDIO ALTA 11.5
Control de plagas MEDIO BAJA 6.0
Personal BAJO BAJA 4.0
Producto final BAJO MEDIA 4.0
Trazabilidad ALTO ALTA 19.0
TOTAL 100
A continuación se explica el contenido y la motivación de los diferentes apartados del cuestionario.
-19-Fase 2: Diagnóstico de los recicladores nacionales de PET
Tabla 5.11. Criterios de baremación. Fuente: Elaboración propia.
MAQUINARIA Y UTILLAJES
Objetivo En este apartado se contemplan los riesgos de contaminación asociados
a la maquinaria.
Los criterios fundamentales son dos:
1. Disponer de un plan de mantenimiento preventivo que evite o
minimice los problemas de contaminación derivados de la
presencia de partes del equipamiento, tornillos, tuercas, cuchillas,
grasa, aceite, problemas derivados de los filtros, etc.
2. Eliminar la presencia de sustancias externas que puedan
contaminar el producto, la limpieza de las máquinas, las
modificaciones temporales realizadas con cinta adhesiva, cartón,
madera, etc.
Nivel de Riesgo Debido a la proximidad de las maquinarias con el producto final y a las
MEDIO sustancias que pueden contaminar el producto final.
Medidas a implantar Las medidas a adoptar por parte de las empresa para cumplir con todos
y nivel de los puntos de este apartado son:
complejidad - Disponer de un plan de mantenimiento preventivo.
MEDIA - Disponer de un plan de limpieza y desinfección para las
máquinas.
- Disponer de armarios identificados para las herramientas y
productos químicos.
Tabla 5.12. Criterios de baremación. Fuente: Elaboración propia.
RED AGUA POTABLE
Objetivo El control sobre el agua es un factor fundamental que contempla tanto el
RD1425/1988 como el protocolo BRC. La red de distribución del agua
potable debe ser independiente del resto de redes de distribución para
otros fines, además la empresa debe disponer de un certificado de control
de agua de acuerdo con el RD140/2003 que le debe facilitar la empresa
suministradora de agua, además de realizar controles periódicos sobre el
agua, siendo el más habitual el contenido de cloro.
Nivel de Riesgo El riesgo en este tipo de industria es medio ya que la calidad de agua es
MEDIO importante al entrar el producto en contacto con ella en el proceso, no
obstante, el agua utilizada en el proceso de lavado esta tratado con
productos químicos y temperatura que modifica las propiedades del agua
potable inicial, por lo que es más conveniente estudiar este aspecto desde
el punto de vista del proceso de reciclado que estrictamente como calidad
de agua potable. No obstante se ha tenido en cuenta este aspecto desde
el punto de vista del agua de la empresa destinada a consumo humano.
Medidas a implantar Las medidas a adoptar por parte de las empresa para cumplir con todos
y nivel de los puntos de este apartado son sencillas:
complejidad - Disponer de certificado de análisis de acuerdo al RD140/2003.
BAJA - Disponer de un plan con medidas de control del agua potable.
-20-Fase 2: Diagnóstico de los recicladores nacionales de PET
Cuando se trata de instalaciones (perímetros y terrenos, zona de producción, almacén de materia
prima y almacén de producto acabado) hay que tener en cuenta que tienen una serie de requisitos
tanto por el RD1425/1988 como por el protocolo BRC.
El nivel de riesgo de cada una de las zonas sobre la contaminación del producto es muy distinto
como se verá posteriormente, sin embargo, las soluciones en ocasiones pueden llevar a cabo
modificaciones estructurales y por tanto, inversiones por parte de las empresas.
Tabla 5.13. Criterios de baremación. Fuente: Elaboración propia.
PERÍMETROS Y TERRENOS
Objetivo Sobre perímetros y terrenos es fundamental que el área externa tenga un
orden adecuado, y que la zona este libre basuras, malas hierbas o
cualquier otra cosa que pueda originar plagas, etc. Los sumideros para la
eliminación de agua deben consistir en rejillas adecuadas, que deben
estar selladas y protegidas con el fin de evitar la entrada de plagas por las
mismas. Debido a las características de la materia prima que tiene su
origen en las plantas de selección de recogida de los contenedores de
envases es prácticamente imposible tener un alto nivel de limpieza, por lo
que se ha tenido este punto en cuenta.
Aún así se ha considerado este como un aspecto importante y que en
algunos casos puede originar modificaciones estructurales en la
empresa.
Nivel de Riesgo Debido a que los perímetros en mal estado pueden dar lugar a plagas así
MEDIO como contaminaciones hacia el interior de la zona de producción y del
almacén de producto acabado.
Medidas a implantar Las medidas a adoptar por parte de las empresa para cumplir con todos
y nivel de los puntos de este apartado son:
complejidad - Plan de limpieza y conservación de los perímetros.
MEDIA
- Modificaciones estructurales sencillas; sellar o proteger los
sumideros, asfaltar las zonas de tierra y polvo, conservar los
jardines adecuadamente, eliminar la presencia de basura o malas
hierbas, etc.
-21-Fase 2: Diagnóstico de los recicladores nacionales de PET
Tabla 5.14. Criterios de baremación. Fuente: Elaboración propia.
ZONA DE PRODUCCIÓN
Objetivo La zona de producción es uno de los puntos de observación más
importantes para evitar contaminaciones de producto final.
El orden, la limpieza, la adecuada iluminación y ventilación, el flujo lineal
que impida contaminaciones cruzadas de producto, la posibilidad de
trabajar en dos líneas paralelas, de forma que sea posible la separación
del producto para uso alimentario del que no lo es, una correcta
delimitación de las diferentes zonas de la planta, la separación de las
áreas de comida del resto de la zona de producción, han sido algunos de
los parámetros a revisar por parte de las empresas recicladoras.
Este punto ha sido considerado con mayor relevancia en la baremación
final de las empresas.
Nivel de Riesgo Las condiciones de la zona de producción esta íntimamente relacionada
ALTO con la potencialidad de contaminación del producto final. El proceso de
reciclado implica el triturado y lavado del producto hace que existe una
gran contaminación ambiental en forma de polvo en este tipo de industria,
lo que provoca que exista mucha suciedad en las zonas de producción
Medidas a implantar Las medidas a adoptar por parte de las empresa para cumplir con todos
y nivel de los puntos de este apartado son:
complejidad - Plan de limpieza y desinfección de le zona de producción.
ALTA - Medidas que minimicen o eliminen la emisión de polvo en el
interior de la planta de producción.
- Modificaciones estructurales: las instalaciones deben estar de
forma que exista la posibilidad de limpieza en todas las zonas de
la fábrica incluyendo paredes y techos, este aspecto implica
realizar accesos que actualmente no existen. Lo mismo ocurre en
las fábricas donde la zona de descanso de personal esta junto
con la de producción.
Tabla 5.15. Criterios de baremación. Fuente: Elaboración propia.
ALMACÉN DE MATERIA PRIMA
Objetivo Debido al tipo de materia prima que se recibe en este tipo de industrias
las medidas a tomar para el almacén de materia prima no van a afectar a
la contaminación del producto. En las visitas se ha valorado la
disponibilidad de un almacén independiente, cubierto o semicubierto y por
otra parte el orden y la accesibilidad para la inspección de la materia
prima.
Nivel de Riesgo Por las características y el origen de la materia prima, así como el proceso
BAJO al que se somete posteriormente el nivel de riesgo de contaminación en el
producto acabado es bajo.
Medidas a implantar Las medidas a adoptar por parte de las empresa para cumplir con todos
y nivel de los puntos de este apartado son:
complejidad - Modificaciones estructurales: Disponer de una zona concreta e
ALTA independiente, del resto para almacenar la materia prima.
-22-Fase 2: Diagnóstico de los recicladores nacionales de PET
Tabla 5.16. Criterios de baremación. Fuente: Elaboración propia.
ALMACÉN DE PRODUCTO ACABADO
Objetivo El almacén de producto acabado tiene una relevancia mayor que el
almacén de materia prima, en este caso es fundamental disponer de
instalaciones específicas que preserven al producto de las condiciones
ambientales exteriores, altas temperaturas, radiación solar, lluvia, etc y de
contaminaciones externas, como polvo y posibles plagas.
En las visitas se ha valorado la disponibilidad de un almacén
independiente, cubierto y por otra parte el orden, la limpieza y la
accesibilidad para la inspección del producto acabado.
Nivel de Riesgo Las condiciones de almacenamiento de producto acabado son
MEDIO importantes, no obstante, en este caso y debido por un lado a que se
obtiene una materia prima que será transformada a altas temperaturas
posteriormente, y por otro, a que el stock de las empresas recicladoras de
PET es relativamente pequeño debido a la rápida venta del producto (lo
que origina que el tiempo de almacenamiento del producto acabado sea
pequeño), el nivel de riesgo es menor.
Medidas a implantar Las medidas a adoptar por parte de las empresa para cumplir con todos
y nivel de los puntos de este apartado son:
complejidad - Disponer de un plan de limpieza y desinfección del almacén de
ALTA producto acabado.
- Modificaciones estructurales: disponer de un almacén
independiente de la zona de producción que preserve el producto
en condiciones adecuadas.
- Disponer de área de producto diferenciado (para uso alimentario
y para uso no alimentario).
Tabla 5.17. Criterios de baremación. Fuente: Elaboración propia.
CONTROL DE PLAGAS
Objetivo Uno de los aspectos importantes, referidos a la Seguridad Alimentaria
asociada a los materiales en contacto con alimentos es disponer de un
plan de desinfección y desratización que permita el control de las
diferentes plagas que puedan existir. Normalmente este tipo de controles
son realizados por empresas externas especializadas que regularmente
realizan los procesos de desinfección y desratización convenientes.
En este apartado se ha valorado la disponibilidad de un plan de control de
plagas y el tipo y la periodicidad de aplicación del mismo.
Nivel de Riesgo Las plagas pueden producir contaminaciones importantes, no obstante,
MEDIO sobre materia prima y el proceso, debido a los sistemas de limpieza que
existen, los riesgos se minimizan bastante, no así sobre el producto
acabado donde el riesgo de contaminación es importante.
Medidas a implantar Las medidas a adoptar por parte de las empresa para cumplir con todos
y nivel de los puntos de este apartado son sencillas:
complejidad - Disponer de un plan de control de plagas, incluyendo la
BAJA contratación de una empresa externa que lleva a cabo los
procesos de desinfección y desratización adecuados a si como
medidas internas complementarias.
- Periodicidad de aplicación del mismo y mecanismos de control
de la eficacia.
-23-Fase 2: Diagnóstico de los recicladores nacionales de PET
Tabla 5.18. Criterios de baremación. Fuente: Elaboración propia.
PERSONAL
Objetivo En este apartado se ha observado si el personal dispone de alguna
medida para evitar la contaminación de producto, como gorros, guates,
bata, etc, También la existencia de vestuarios independientes con
taquillas personales y si el personal ha recibido formación en higiene.
Nivel de Riesgo No existe una manipulación directa por parte del operario sobre el
BAJO producto final.
Medidas a implantar Las medidas a adoptar por parte de las empresa para cumplir con todos
y nivel de los puntos de este apartado son sencillas:
complejidad - Disponer de un plan sobre medidas a realizar sobre el personal
BAJA de planta.
Realizar formación sobre higiene al personal de planta.
Tabla 5.19. Criterios de baremación. Fuente: Elaboración propia.
PRODUCTO FINAL
Objetivo En este apartado se ha valorado por un lado el aspecto visual del
producto en cuanto a impurezas presentes y por otro lado si la empresa a
realizado algún tipo de control relativo a contacto con alimentos sobre sus
productos, como por ejemplo son los ensayos de migración global y
específica y si estos controles han estado por debajo de los límites
establecidos.
Nivel de Riesgo El producto final es una materia prima para las empresas de
BAJO transformación.
Medidas a implantar Las medidas a adoptar por parte de las empresa para cumplir con todos
y nivel de los puntos de este apartado:
complejidad - Realizar controles periódicos de migración, contaminación y
MEDIA propiedades organolépticas sobre el producto acabado.
Tabla 5.20. Criterios de baremación. Fuente: Elaboración propia.
TRAZABILIDAD
Objetivo Según el reglamento (CE) 1935/2004, es obligado que las empresas que
trabajen con materiales en contacto con alimentos tengan implantado un
sistema de Trazabilidad que le permita relacionar su producto acabado
con la materia prima de origen. El motivo es poder detectar donde ha
estado el origen en una posible alerta alimentaria derivada de los
envases.
En este apartado se ha valorado la disponibilidad por parte de la empresa
de tener un sistema de Trazabilidad implantado, hasta que nivel de detalle
permite identificar y la frecuencia de comprobación del sistema.
Este apartado es de los más significativos e importantes por lo que es de
los de mayor baremación.
Nivel de Riesgo El sistema de Trazabilidad debe asegurarse a lo largo de toda la cadena
ALTO de fabricación y distribución de los materiales en contacto con alimentos,
para identificar claramente el problema frente a una alerta alimentaria que
tenga su origen en el envase del producto.
Medidas a implantar Implantar un sistema de Trazabilidad, en ocasiones es complejo, ya que
y nivel de debe permitir relacionar el producto acabado con la partida de materia
complejidad prima correspondiente. Este aspecto incluso afectaría a las plantas de
ALTA selección ya que deben ser identificadas por el sistema de Trazabilidad.
-24-Fase 2: Diagnóstico de los recicladores nacionales de PET
6. ANÁLISIS DE RESULTADOS.
La información y los datos obtenidos en cada una de las visitas y encuestas realizadas han sido
utilizados para puntuar cada aspecto evaluable correspondiente a los apartados del cuestionario.
Los resultados se muestran en la tabla 6.1.
Estos valores están referidos para cada uno de los factores o aspectos evaluados en una escala
de 0 a 100, con el propósito de tener una medida del nivel de desempeño y el cumplimiento
individualizado en cada uno de los aspectos que se han examinado.
Tabla 6.1. Evaluación de los factores por empresa.
EMPRESAS
FACTOR
1 2 3 4 5 6 7
RECICLADO
Separación manual 100 100 0 0 100 100 100
Lavado 100 100 100 60 100 60 100
Separación entre polímeros y otros 60 20 60 60 100 20 20
Separación metales 100 60 60 60 100 20 100
Extrusión 0 100 0 100 0 0 0
Descontaminación 0 0 0 100 0 0 0
Aseguramiento de la calidad 20 60 0 0 100 0 0
CONTACTO CON ALIMENTOS (Seguridad alimentaria e higiene)
Máquina utillaje 48 56 20 60 60 32 64
Red agua potable 46 46 100 100 100 46 46
Perímetros y terrenos 56 60 20 32 16 28 68
Zona de producción 36 43 24 64 51 24 49
Almacén de materia prima 23 31 15 38 23 62 77
Almacén de producto acabado 63 73 17 63 67 57 60
Control de plagas 13 0 67 100 100 0 0
Personal 10 10 10 10 10 10 20
Producto final 100 50 50 100 100 50 50
Trazabilidad 20 100 20 100 100 40 90
Teniendo en cuenta las puntuaciones de la tabla 6.1 y la ponderación de cada uno de los aspectos
evaluados (tablas 5.1 y 5.10), se obtiene la valoración total de la empresa, en una escala de 0 a
100, según se muestra en la tabla 6.2.
Tabla 6.2. Evaluación de las empresas.
EMPRESAS
EVALUACIÓN
1 2 3 4 5 6 7
Reciclado 35 45 11 64 45 25 31
Contacto con alimentos 39 56 28 69 64 34 59
1
TOTAL 37 50.5 19.5 66.5 54.5 29.5 45
Nota 1: Total expresado como promedio aritmético de la baremación obtenida en reciclado y en contacto con alimentos.
-25-Fase 2: Diagnóstico de los recicladores nacionales de PET
Reciclado Contacto con alimentos Total
100
80
Valoración
60
40
20
0
1 2 3 4 5 6 7
Empresa
Figura 6.1. Evaluación de las empresas. Fuente: Elaboración propia.
Se observa un comportamiento muy variable entre las empresas, con un nivel general actual
medio-bajo. Solo existe una empresa que supera en ambos casos el 50% de cumplimiento y dos
empresas que superan el 40%.
Sin embargo, conviene resaltar que si se excluye el factor “descontaminación” la evaluación de
reciclado se debería hacer con un valor máximo de 55, viéndose muy favorecidas la mayoría de
empresas en este caso (cuatro de las siete empresas estarían con una nota superior al 50%).
En general se necesitan cambios en todas las empresas para conseguir la adecuación a la
aplicación de contacto alimentario.
A continuación se muestran los comentarios generales asociados a los resultados obtenidos:
A) RECICLADO
Separación manual.
En general se está empleando para eliminar ciertos elementos no deseados como algún
multicapa, bolsas de otros materiales, impropios, etc.
En la actualidad cinco de las siete empresas presentan este tipo de separación en la propia línea
de reciclado, aparte de presentar sistemas de separación automática. De las otras dos empresas
que no presentan este tipo de separación una de ellas no se plantea ponerla en un futuro puesto
que opta por un sistema más automatizado que a medio plazo suponga una mayor velocidad en la
línea, considerando la separación manual como un “cuello de botella” para el mismo.
Triturado.
Todas las empresas analizadas utilizan molino de cuchillas.
-26-Fase 2: Diagnóstico de los recicladores nacionales de PET
El tamaño del triturado puede variar, aunque el idóneo se sitúa entre 8 mm. y 10 mm, para poder
dosificarse convenientemente en las máquinas de transformación posteriores.
La calidad de las cuchillas del molino así como mantenerlas con un adecuado afilado son factores
críticos, puesto que inciden directamente en la capacidad del propio proceso, la presencia de
“finos”, así como en la contaminación de papel y otros materiales como poliolefinas y PVC
presentes en el producto final. Un corte inclinado mejora la calidad del producto.
1
Hay fabricantes que indican la necesidad de afilar las cuchillas cada 50-100 toneladas de residuo
triturado. Aunque esta frecuencia depende no solo de la cantidad del material procesado, si no de
la propia suciedad del mismo, sobretodo de la presencia de tierra y otros materiales similares.
Lavado.
En las empresas analizadas se han encontrado diferentes posibilidades de lavado:
o Lavado anterior o posterior a la trituración.
o Una única balsa o varias balsas en serie.
o Lavado en agua fría (prelavado), lavado en agua caliente (a diferentes temperaturas,
aunque generalmente en el rango de 80-90ºC) con o sin agentes de limpieza (predomina
ésta última situación).
o Diferentes agentes de limpieza: detergentes, tensioactivos, sosa…Aunque la gran mayoría
emplea sosa en algún caso se han encontrado otro tipo de detergentes
desarrollados/adaptados para esta limpieza. Destacar un caso en el que se declara el uso
de detergentes biodegradables.
En uno de los casos se usa un sistema de lavado por fricción y calor (Turbo Wash2 ), que
normalmente dan lugar a escamas más limpias que por el sistema tradicional.
Las balsas que se emplean son de tipo modular y a medida para cada uno de los casos, la
tecnología es nacional. Las capacidades de balsas varían, aunque rondan los 2.500 litros.
Normalmente el lavado es un cuello de botella para el proceso global por los tiempos de residencia
que conllevan. En ninguno de los casos se nos ha facilitado este dato (el reciclador no da esta
información), lo que se conoce es que el proceso global de reciclado está en unos 15-30 minutos
en toda la línea.
El enjuague es una práctica habitual en todas las empresas y es un aspecto muy importante
puesto que si no es el adecuado pueden quedar restos de los mismos y permanecer como
contaminación en el producto final.
En la mayoría de los casos se ha encontrado una depuración de aguas de tipo físico-química
(floculación/precipitación mediante la adición de electrolitos; se consigue bajar la carga
contaminante, principalmente de naturaleza orgánica); aunque hay que destacar un caso concreto
en el que se emplea además una depuración biológica (digestión por parte de microorganismos
1
Comeros, Grupo Lattuca (www.comeros.com.ar)
2
www.navarini.com
-27-Fase 2: Diagnóstico de los recicladores nacionales de PET
con el objetivo de disminuir la carga orgánica). En todos los casos es muy importante disminuir la
carga orgánica del agua tanto para el vertido de la misma como en el caso de la recirculación de
agua a los lavaderos.
Se ha encontrado unos consumos de agua muy variables que dependen de la capacidad de las
balsas de lavado y de la recirculación del agua en las mismas. En tres empresas se ha encontrado
una disminución importante de la cantidad de agua de lavado empleada en los últimos 3-5 años.
Separación automática entre polímeros y entre polímeros y otros materiales.
Se da una gran variedad de separadores tanto de tipo como en número, en general se ha
encontrado:
o Separación óptica con el objetivo de separar los materiales por colores, para eliminar
colores indeseados de PET (marrones, amarillos…) o para otros materiales
(aprovechando que pueden presentar colores variados). Se basa en absorción de energía
y en la longitud de onda fijada.
o Separación triboeléctrica, es una separación electrostática basada en el diferente ángulo
de desviación de los materiales frente a un campo eléctrico. Aunque se puede aplicar a
diferentes materiales, en las tres empresas que lo tenían lo utilizaban para la separación
exclusivamente de PET y PVC, pues estaba casi al final de línea donde los otros
materiales ya estaban separados.
o Separación IR: Poliolefinas, PET, PVC, se basa en el diferente comportamiento de
absorción energética de los diferentes materiales debido a su naturaleza química (grupos
funcionales).
o Separación por transparencia: Poliolefinas y PET, se basa en los diferentes aspectos de
absorción, reflexión de los diferentes materiales en cuanto a la propiedad física de
opacidad/transparencia. Es muy común en las empresas, todas menos una presentan este
tipo de separador.
El perfil de las empresas frente a estos separadores es muy variado, puesto que al tratarse de
sistemas modulares que se intercalan en la línea, los recicladores, ante los requerimientos de sus
clientes han ido incorporándolos a lo largo de los años.
Hay que remarcar que si se requiere una mayor calidad de escama y/o granza, se necesita una
mejor separación de materiales. Para obtener un PET más puro, sin presencia de otros materiales
(con unos niveles de contaminación de decenas o de pocas centenas de ppm), hay que ajustar al
máximo los parámetros de cada uno de los separadores, lo que en muchas ocasiones ocasiona
una pérdida de material junto al rechazo.
La efectividad de los separadores varía en la posición que se pongan con respecto a otros
elementos, así por ejemplo, si se pone un separador triboelétrico en una posición donde la escama
no esté lo suficientemente seca, la eficiencia de separación con el PVC disminuye. En los casos
donde se daba este tipo de separación, se controlaba este aspecto. De la misma forma señalar en
uno de los casos en que solo había un equipo de separación por materiales y éste se situaba
-28-Fase 2: Diagnóstico de los recicladores nacionales de PET
antes del triturado (esta empresa también tiene separación en lavadero), podría dar lugar a una
contaminación alta, aunque puntual, puesto que si se “escapa” por ejemplo una botella de PVC la
cantidad de contaminación es mucho más alta que si pasa una escama o grupo de escamas de
PVC.
Separación de metales.
Este tipo de separación se da en todas las empresas. En general hay de dos tipos:
o Separación por corrientes de Eddy o Foucault: metales no férricos.
o Separación por imanes: metales férricos.
Se observa el caso de una empresa que solo presenta un detector de cada tipo, el resto presentan
un mayor número de separadores magnéticos de tipo férrico.
Si nos fijamos en los resultados de los factores: lavado, separación entre polímeros y entre
polímeros y otros materiales y separación magnética y lo comparamos con la tabla de calidades,
los aspectos de contaminación (PVC, poliolefinas, otros plásticos y otros) se ve una correlación, tal
como se muestra en la figura 6.2.
3.500
Contaminación (PVC+poliolefinas+otros
3.000
2.500
plásticos+otros)
2.000
1.500
1.000
500
0
4 6 8 10 12 14 16
Puntuación (lavado+separación materiales+separación metales)
Figura 6.2. Comparación calidad escama-sistemas de separación y lavado. Fuente: Elaboración propia.
Hay que tener en cuenta que los datos de calidad de escama son puntuales y en algunos casos se
trata de datos más antiguos que otros, donde puede que no existieran todos los sistemas de
separación actuales.
Procesos de descontaminación.
El Reglamento (CE) Nº 282/2008 establece en su artículo 4 (c) que si no se puede garantizar que
el residuo a procesar procede de un ciclo cerrado y controlado, exclusivamente de origen
alimentario y sin contaminar, se requiere un “challenge test” u otra evidencia científica equivalente
que demuestre que el proceso de reciclado es capaz de descontaminar el material hasta niveles
-29-También puede leer


